

เนื่องจากกระบวนการผลิตที่แตกต่างกันของแท่งทองแดงปริมาณออกซิเจนและลักษณะที่ปรากฏของแท่งทองแดงที่ผลิตแตกต่างกัน แกนทองแดงที่ผลิตโดย Shangyin มีปริมาณออกซิเจนน้อยกว่า 10ppm เมื่อกระบวนการเหมาะสมซึ่งเรียกว่าแกนทองแดงที่ปราศจากออกซิเจน ก้านทองแดงที่เกิดจากการหล่ออย่างต่อเนื่องจะถูกรีดร้อนภายใต้สภาวะป้องกันโดยมีปริมาณออกซิเจนตั้งแต่ 200-500 ppm แต่บางครั้งก็สูงถึง 700ppm หรือมากกว่า โดยทั่วไปทองแดงที่ผลิตโดยวิธีนี้มีลักษณะที่สดใสและบางครั้งแกนทองแดงออกซิเจนต่ำบางครั้งเรียกว่าก้านขัดเงา
ก้านทองแดงปราศจากออกซิเจน
Copper Rod เป็นวัตถุดิบหลักในอุตสาหกรรมเคเบิลและมีวิธีการผลิตหลักสองวิธีคือการหล่ออย่างต่อเนื่องและวิธีการกลิ้งและวิธีการหล่ออย่างต่อเนื่อง มีวิธีการผลิตมากมายสำหรับแท่งทองแดงออกซิเจนต่ำในการหล่อและกลิ้งอย่างต่อเนื่อง ลักษณะของมันคือหลังจากที่โลหะละลายในเตาแนวตั้งของเหลวทองแดงจะเข้าสู่โพรงแม่พิมพ์ปิดจากท่อเทผ่านเตาฉนวนรางและแพ็คเกจกลางและเย็นลงด้วยความเข้มความเย็นที่สูง จากนั้นการกลิ้งหลายครั้งจะดำเนินการเพื่อผลิตแถบทองแดงออกซิเจนต่ำพร้อมโครงสร้างการทำงานที่ร้อนแรง โครงสร้างการหล่อดั้งเดิมนั้นแตกหักและปริมาณออกซิเจนโดยทั่วไปอยู่ระหว่าง 200 ถึง 400 ppm แท่งทองแดงที่ปราศจากออกซิเจนส่วนใหญ่ในประเทศจีนผลิตโดยใช้วิธีการหล่อขึ้นไป โลหะละลายในเตาเหนี่ยวนำและถูกหล่อขึ้นอย่างต่อเนื่องโดยการหล่อขึ้นไปผ่านแม่พิมพ์กราไฟท์ตามด้วยการกลิ้งเย็นหรือการประมวลผลเย็น แท่งทองแดงที่ผลิตออกซิเจนที่ผลิตได้มีโครงสร้างการหล่อที่มีปริมาณออกซิเจนต่ำกว่า 20ppm เนื่องจากกระบวนการผลิตที่แตกต่างกันมีความแตกต่างอย่างมีนัยสำคัญในโครงสร้างขององค์กรการกระจายเนื้อหาออกซิเจนรูปแบบที่ไม่บริสุทธิ์และการกระจายและด้านอื่น ๆ อีกมากมาย
1, ประสิทธิภาพการวาดภาพ
ประสิทธิภาพการวาดภาพของแท่งทองแดงนั้นเกี่ยวข้องกับปัจจัยหลายอย่างเช่นปริมาณสิ่งเจือปนปริมาณออกซิเจนและการกระจายการควบคุมกระบวนการ ฯลฯ ด้านล่างประสิทธิภาพการวาดของแท่งทองแดงจะถูกวิเคราะห์จากด้านบน
1. อิทธิพลของวิธีการหลอมละลายต่อสิ่งสกปรกเช่น S
การผลิตแท่งทองแดงโดยการหล่ออย่างต่อเนื่องและการกลิ้งส่วนใหญ่เกี่ยวข้องกับการเผาไหม้ของก๊าซเพื่อละลายแท่งทองแดง ในระหว่างกระบวนการเผาไหม้ออกซิเดชันและการระเหยสามารถลดการเข้าสู่สิ่งสกปรกบางอย่างลงในของเหลวทองแดงในระดับหนึ่ง ดังนั้นข้อกำหนดสำหรับวัตถุดิบในการหล่อและการกลิ้งอย่างต่อเนื่องจึงค่อนข้างต่ำ ในระหว่างการผลิตแท่งทองแดงที่ปราศจากออกซิเจนโดยการหล่ออย่างต่อเนื่องเนื่องจากกระบวนการหลอมเหลวโดยใช้เตาเหนี่ยวนำ "ทองแดงสีเขียว" และ "ถั่วทองแดง" บนพื้นผิวของทองแดงอิเล็กโทรไลติกส่วนใหญ่จะละลายลงในของเหลวทองแดง S Melted มีผลกระทบอย่างมีนัยสำคัญต่อความเป็นพลาสติกของแท่งทองแดงที่ปราศจากออกซิเจนและเพิ่มอัตราการแตกของลวด
2. การเข้ามาของสิ่งสกปรกในระหว่างกระบวนการคัดเลือกนักแสดง
ในกระบวนการผลิตกระบวนการหล่อและการกลิ้งอย่างต่อเนื่องต้องการการถ่ายโอนของเหลวทองแดงผ่านเตาฉนวนรางและแพ็คเกจกลางซึ่งค่อนข้างง่ายที่จะทำให้การลอกวัสดุทนไฟ ในระหว่างกระบวนการกลิ้งมีความจำเป็นต้องใช้ลูกกลิ้งเพื่อทำให้เกิดการปลดเหล็กซึ่งจะทำให้เกิดการรวมภายนอกในแกนทองแดง การกลิ้งออกไซด์บนและใต้ผิวหนังในระหว่างการกลิ้งร้อนจะมีผลกระทบต่อการวาดของแท่งออกซิเจนต่ำ กระบวนการผลิตของวิธีการหล่อขึ้นไปค่อนข้างสั้นและของเหลวทองแดงเสร็จสมบูรณ์ผ่านการไหลของใต้ผิวดินในเตาเผาร่วมซึ่งมีผลกระทบเพียงเล็กน้อยต่อวัสดุทนไฟ การตกผลึกจะดำเนินการผ่านแม่พิมพ์กราไฟท์ดังนั้นจึงมีแหล่งมลพิษที่เป็นไปได้น้อยลงและมีโอกาสน้อยลงสำหรับสิ่งสกปรกที่จะเข้ามาในระหว่างกระบวนการ
O. S และ P เป็นองค์ประกอบที่ผลิตสารประกอบด้วยทองแดง ในทองแดงหลอมเหลวออกซิเจนสามารถละลายได้บางส่วน แต่เมื่อควบแน่นทองแดงออกซิเจนเกือบจะไม่ละลายในทองแดง ออกซิเจนละลายในสถานะหลอมเหลวจะตกตะกอนเป็นยูเทคติกออกไซด์ทองแดงและกระจายที่ขอบเขตของเมล็ด การปรากฏตัวของ cuprous cuprous ออกไซด์ยูเทคติกลดความเป็นพลาสติกของทองแดงอย่างมีนัยสำคัญ
ซัลเฟอร์สามารถละลายในทองแดงหลอมเหลว แต่ความสามารถในการละลายลดลงเกือบเป็นศูนย์ที่อุณหภูมิห้อง มันปรากฏในรูปแบบของ cuprous sulfide ที่ขอบเขตของเมล็ดข้าวลดความเป็นพลาสติกของทองแดงอย่างมีนัยสำคัญ
3. การกระจายและอิทธิพลของออกซิเจนในแท่งทองแดงออกซิเจนต่ำและแท่งทองแดงที่ปราศจากออกซิเจน
ปริมาณออกซิเจนมีผลกระทบอย่างมีนัยสำคัญต่อประสิทธิภาพแรงดึงของแท่งทองแดงออกซิเจนต่ำ เมื่อปริมาณออกซิเจนเพิ่มขึ้นเป็นค่าที่เหมาะสมอัตราการแตกของแกนทองแดงจะต่ำที่สุด นี่เป็นเพราะออกซิเจนทำหน้าที่เป็นคนเก็บขยะในกระบวนการทำปฏิกิริยากับสิ่งสกปรกส่วนใหญ่ ออกซิเจนในระดับปานกลางก็เป็นประโยชน์ในการกำจัดไฮโดรเจนจากของเหลวทองแดงทำให้เกิดไอน้ำล้นและลดการก่อตัวของรูขุมขน ปริมาณออกซิเจนที่ดีที่สุดให้เงื่อนไขที่ดีที่สุดสำหรับกระบวนการวาดลวด
การกระจายตัวของออกไซด์ทองแดงออกซิเจนต่ำ: ในระยะเริ่มต้นของการแข็งตัวในการหล่ออย่างต่อเนื่องอัตราการกระจายความร้อนและการระบายความร้อนสม่ำเสมอเป็นปัจจัยหลักที่กำหนดการกระจายตัวของแกนทองแดงออกไซด์ การระบายความร้อนที่ไม่สม่ำเสมออาจทำให้เกิดความแตกต่างพื้นฐานในโครงสร้างภายในของแท่งทองแดง แต่การประมวลผลทางความร้อนที่ตามมามักจะทำลายผลึกเสาซึ่งส่งผลให้เกิดการปรับแต่งและการกระจายตัวของอนุภาคออกไซด์ของ cuprous สถานการณ์ทั่วไปที่เกิดจากการรวมตัวของอนุภาคออกไซด์คือการระเบิดส่วนกลาง นอกเหนือจากอิทธิพลของการกระจายอนุภาคออกไซด์แท่งทองแดงที่มีอนุภาคออกไซด์ขนาดเล็กแสดงคุณสมบัติแรงดึงที่ดีขึ้นในขณะที่อนุภาค Cu2O ขนาดใหญ่มีแนวโน้มที่จะเกิดความเข้มข้นของความเข้มข้นและการแตกหัก
ปริมาณออกซิเจนของทองแดงที่ปราศจากออกซิเจนสูงกว่ามาตรฐานทำให้แกนทองแดงเปราะอัตราการยืดตัวลดลงพอร์ตรูปแบบการยืดจะปรากฏเป็นสีแดงเข้มและโครงสร้างผลึกจะหลวม เมื่อปริมาณออกซิเจนเกิน 8ppm ประสิทธิภาพของกระบวนการจะลดลงซึ่งแสดงออกโดยการเพิ่มขึ้นอย่างมีนัยสำคัญของการแตกของก้านและอัตราการแตกของลวดในระหว่างการหล่อและการยืดกระบวนการ นี่เป็นเพราะออกซิเจนสามารถสร้างเฟสที่เปราะบางของ cuprous ออกไซด์ด้วยทองแดงสร้าง cuprous ออกไซด์ eutectic ทองแดงและกระจายในโครงสร้างเครือข่ายที่ขอบเขต เฟสเปราะนี้มีความแข็งสูงและจะแยกออกจากร่างกายทองแดงในระหว่างการเสียรูปเย็นส่งผลให้คุณสมบัติเชิงกลลดลงของแกนทองแดงซึ่งมีแนวโน้มที่จะเกิดการแตกหักในระหว่างการประมวลผลครั้งต่อไป ปริมาณออกซิเจนสูงยังสามารถนำไปสู่การลดลงของค่าการนำไฟฟ้าของแท่งทองแดงที่ปราศจากออกซิเจน ดังนั้นจึงจำเป็นต้องควบคุมกระบวนการคัดเลือกนักแสดงและคุณภาพของผลิตภัณฑ์อย่างเคร่งครัด
4. ผลกระทบของไฮโดรเจน
ในการหล่อขึ้นไปการควบคุมปริมาณออกซิเจนค่อนข้างต่ำและผลข้างเคียงของออกไซด์จะลดลง แต่อิทธิพลของไฮโดรเจนกลายเป็นปัญหาที่สำคัญยิ่งขึ้น หลังจากการสูดดมจะมีปฏิกิริยาสมดุลในการละลาย: H2O (g)=[o] +2 [H];
ก๊าซและความพรุนเกิดจากการตกตะกอนและการรวมตัวกันของไฮโดรเจนจากสารละลายที่ไม่อิ่มตัวในระหว่างกระบวนการตกผลึก การตกตะกอนของไฮโดรเจนก่อนการตกผลึกยังสามารถลด cuprous ออกไซด์และสร้างฟองน้ำ เนื่องจากลักษณะของการหล่อขึ้นไปทำให้ของเหลวทองแดงตกผลึกจากบนลงล่างสร้างรูปร่างของเหลวที่มีรูปกรวยประมาณ ก๊าซที่ปล่อยออกมาก่อนที่การตกผลึกของของเหลวทองแดงจะถูกขังอยู่ในโครงสร้างที่เป็นของแข็งในระหว่างกระบวนการลอยตัวสูงขึ้นและรูขุมขนจะเกิดขึ้นภายในแกนหล่อระหว่างการตกผลึก เมื่อปริมาณก๊าซต่ำไฮโดรเจนจะตกตะกอนที่ขอบเขตของเมล็ด เมื่อปริมาณก๊าซสูงมันจะรวมกันเป็นรูขุมขนดังนั้นรูขุมขนและรูพรุนจะเกิดขึ้นจากทั้งไฮโดรเจนและไอน้ำ
ไฮโดรเจนมาจากการเชื่อมโยงกระบวนการต่าง ๆ ในกระบวนการผลิตเช่นวัตถุดิบอิเล็กโทรไลติกทองแดง "ทองแดงสีเขียว", วัสดุเสริมความร้อน * *, สภาพภูมิอากาศสภาพภูมิอากาศ * * และผลึกกราไฟท์ยังไม่แห้ง ดังนั้นพื้นผิวของของเหลวทองแดงในเตาหลอมควรปกคลุมด้วยถ่านอบและทองแดงอิเล็กโทรไลต์ควรพยายามที่จะลบ "ทองแดงสีเขียว", "ถั่วทองแดง" และ "หู" มากที่สุดซึ่งเป็นสิ่งสำคัญมากสำหรับการปรับปรุงคุณภาพของแท่งทองแดงปลอดออกซิเจน
ในกระบวนการหล่อและการกลิ้งอย่างต่อเนื่องการควบคุมปริมาณออกซิเจนในระดับปานกลางมักใช้ในการควบคุมไฮโดรเจน cu2o+ h 2= 2 cu+ h2o
เนื่องจากการตกผลึกจากล่างขึ้นบนของทองแดงหลอมเหลวในระหว่างกระบวนการหล่อไอน้ำที่เกิดจากออกซิเจนและไฮโดรเจนในทองแดงหลอมเหลวสามารถลอยออกมาได้อย่างง่ายดายและไฮโดรเจนส่วนใหญ่ในทองแดงที่หลอมเหลวสามารถกำจัดได้อย่างมีประสิทธิภาพ
2 คุณภาพพื้นผิว
ในกระบวนการผลิตสายแม่เหล็กไฟฟ้าและผลิตภัณฑ์อื่น ๆ จำเป็นต้องมีการวางความต้องการบนคุณภาพพื้นผิวของแท่งทองแดง พื้นผิวของลวดทองแดงที่ดึงออกมาจะต้องปราศจากเสี้ยนผงทองแดงน้อยลงและไม่มีคราบน้ำมัน และคุณภาพของผงทองแดงพื้นผิวถูกวัดโดยการทดสอบแรงบิดและการกู้คืนของแกนทองแดงหลังจากการบิดถูกพบเพื่อกำหนดคุณภาพของมัน
ในระหว่างการคัดเลือกนักแสดงและการกลิ้งอย่างต่อเนื่องตั้งแต่การหล่อไปจนถึงการกลิ้งอุณหภูมิสูงและสัมผัสกับอากาศอย่างสมบูรณ์ทำให้ชั้นออกไซด์หนาขึ้นอยู่บนพื้นผิวของบิลเล็ตหล่อ ในระหว่างกระบวนการกลิ้งขณะที่โรงสีหมุนหมุนอนุภาคออกไซด์จะม้วนเข้าไปในพื้นผิวของลวดทองแดง เนื่องจากจุดหลอมละลายที่สูงของ cuprous ออกไซด์เมื่อมันถูกรีดลึกลงไปในแม่พิมพ์เป็นรูปรวมของแถบเสี้ยนจะเกิดขึ้นบนพื้นผิวด้านนอกของแท่งทองแดงเมื่อมันถูกยืดโดยแม่พิมพ์ทำให้เกิดปัญหาในการวาดภาพต่อมา
แกนทองแดงที่ปราศจากออกซิเจนที่ผลิตโดยกระบวนการหล่อขึ้นไปนั้นแยกได้อย่างสมบูรณ์จากออกซิเจนในระหว่างการหล่อและการระบายความร้อนและไม่มีกระบวนการกลิ้งร้อนที่ตามมา พื้นผิวของแกนทองแดงไม่มีออกไซด์ที่ม้วนเข้าสู่พื้นผิวและคุณภาพดี หลังจากวาดรูปมีผงทองแดงน้อยลงและปัญหาข้างต้นก็น้อยกว่า
แท่งทองแดงที่ปราศจากออกซิเจนนั้นทำจากอุปกรณ์ที่นำเข้าและอุปกรณ์ที่ผลิตในประเทศ แต่ผลิตภัณฑ์ที่นำเข้าในปัจจุบันไม่มีข้อได้เปรียบที่ชัดเจน ความแตกต่างระหว่างผลิตภัณฑ์ Copper Rod ไม่สำคัญมาก ตราบใดที่แผ่นทองแดงได้รับการคัดเลือกอย่างดีและการควบคุมการผลิตค่อนข้างเสถียรอุปกรณ์ที่ผลิตในประเทศยังสามารถผลิตแท่งทองแดงที่สามารถยืดได้โดย 0 05 อุปกรณ์ที่นำเข้าโดยทั่วไปมาจาก Ottokunp, Finland และอุปกรณ์ที่ผลิตในประเทศที่ดีที่สุดควรมาจากโรงงานกองทัพเรือเซี่ยงไฮ้ด้วยเวลาการผลิตที่ยาวนานที่สุดและคุณภาพที่เชื่อถือได้สำหรับองค์กรทหาร
มีอุปกรณ์นำเข้าหลักสองประเภทสำหรับแท่งทองแดงออกซิเจนต่ำในระดับสากล หนึ่งคืออุปกรณ์ Southwire จากสหรัฐอเมริกาโดยผู้ผลิตในประเทศคือ Nanjing Huaxin และ Jiangxi Copper Industry อีกอย่างคืออุปกรณ์ Contirod จากประเทศเยอรมนีโดยมีผู้ผลิตในประเทศคือ Changzhou Jinyuan และ Tianjin Daseamless
ออกซิเจนและแท่งออกซิเจนต่ำมีความแตกต่างได้ง่ายในแง่ของปริมาณออกซิเจน Oxygen Free Copper มีเนื้อหาออกซิเจนที่ {{0}} ppm หรือน้อยกว่า แต่ปัจจุบันผู้ผลิตบางรายสามารถบรรลุ 5 0 ppm หรือน้อยกว่า แท่งทองแดงออกซิเจนต่ำมีปริมาณออกซิเจนที่ 200-400 ppm ในขณะที่แท่งที่ดีโดยทั่วไปจะมีปริมาณออกซิเจนควบคุมที่ประมาณ 25 0 ppm โดยทั่วไปแล้วแท่งที่ปราศจากออกซิเจนจะใช้วิธีการวาดขึ้นไปข้างบนในขณะที่แท่งออกซิเจนต่ำจะเป็นการหล่อและกลิ้งอย่างต่อเนื่อง เมื่อเปรียบเทียบกับผลิตภัณฑ์ทั้งสองแท่งออกซิเจนต่ำเหมาะสำหรับประสิทธิภาพของลวดเคลือบเช่นความนุ่มนวลมุมรีบาวด์และประสิทธิภาพที่คดเคี้ยว อย่างไรก็ตามแท่งออกซิเจนต่ำมีความต้องการมากขึ้นในการวาดสภาพ ในทำนองเดียวกันเมื่อวาด 0. 2 สายไฟถ้าเงื่อนไขการวาดไม่ดีแท่งออกซิเจนธรรมดาสามารถดึงได้ในขณะที่แท่งออกซิเจนต่ำที่ดีจะแตก แต่ถ้าอยู่ภายใต้สภาพการวาดที่ดีแท่งออกซิเจนต่ำจะแตก ขั้วเดียวกันซึ่งเป็นเสาออกซิเจนต่ำอาจสามารถดึงได้สูงถึง 0.05 ในขณะที่เสาแบบไม่ใช้ออกซิเจนปกติสามารถยืดได้มากถึง 0.1 มากที่สุดแน่นอนว่าค่าที่ดีที่สุดเช่นศูนย์คู่ต้องพึ่งพาแท่งทองแดงปลอดออกซิเจนนำเข้า ปัจจุบันบาง บริษัท พยายามใช้สกินเพื่อรักษาแท่งออกซิเจนต่ำเพื่อยืดเส้น 0.03 เส้น อย่างไรก็ตามฉันไม่ชัดเจนเกี่ยวกับแง่มุมนี้
ก้านทองแดงออกซิเจนต่ำ
โดยทั่วไปสายเคเบิลเสียงต้องการใช้แท่งที่ปราศจากออกซิเจนซึ่งเกี่ยวข้องกับความจริงที่ว่าแท่งที่ปราศจากออกซิเจนทำจากทองแดง monocrystalline และแท่งปราศจากออกซิเจนทำจากทองแดง polycrystalline
แท่งทองแดงออกซิเจนต่ำและแท่งทองแดงที่ปราศจากออกซิเจนมีลักษณะของตัวเองเนื่องจากความแตกต่างในวิธีการผลิต
1 เกี่ยวกับการสูดดมและการกำจัดออกซิเจนและสถานะการดำรงอยู่ของมัน
ปริมาณออกซิเจนของ Cathode Copper สำหรับการผลิตแท่งทองแดงโดยทั่วไปจะอยู่ระหว่าง 10-50 ppm และความสามารถในการละลายของออกซิเจนในทองแดงที่อุณหภูมิห้องประมาณ 2ppm ปริมาณออกซิเจนของแท่งทองแดงออกซิเจนต่ำโดยทั่วไปจะอยู่ระหว่าง 200 (175) ถึง 400 (450) ppm ดังนั้นออกซิเจนจะถูกสูดดมในสถานะของเหลวของทองแดง ในทางกลับกันออกซิเจนในแท่งทองแดงที่ปราศจากออกซิเจนด้วยวิธีการวาดขึ้นไปด้านบนเป็นสิ่งที่ตรงกันข้าม หลังจากถูกเก็บไว้ในทองแดงเหลวเป็นระยะเวลานานออกซิเจนจะลดลงและลบออก โดยปกติแล้วปริมาณออกซิเจนของแท่งดังกล่าวจะอยู่ด้านล่าง 10-50 ppm และต่ำสุดสามารถเข้าถึง 1-2 ppm จากมุมมองของเนื้อเยื่อออกซิเจนในทองแดงออกซิเจนต่ำมีอยู่ในรูปแบบของทองแดงออกไซด์ใกล้กับขอบเขตของเมล็ดซึ่งเป็นเรื่องธรรมดาสำหรับแท่งทองแดงออกซิเจนต่ำ แต่หายากสำหรับแท่งทองแดงที่ปราศจากออกซิเจน การปรากฏตัวของทองแดงออกไซด์ในรูปแบบของการรวมที่ขอบเขตของเมล็ดมีผลกระทบด้านลบต่อความเหนียวของวัสดุ และออกซิเจนในทองแดงที่ปราศจากออกซิเจนอยู่ในระดับต่ำมากดังนั้นโครงสร้างของทองแดงนี้จึงเป็นโครงสร้างเฟสเดียวที่สม่ำเสมอซึ่งเป็นประโยชน์ต่อความเหนียว ความพรุนเป็นเรื่องแปลกในแท่งทองแดงที่ปราศจากออกซิเจนในขณะที่มันเป็นข้อบกพร่องทั่วไปในแท่งทองแดงออกซิเจนต่ำ
2, ความแตกต่างระหว่างโครงสร้างร้อนและโครงสร้างหล่อ
เนื่องจากการกลิ้งร้อนโครงสร้างจุลภาคของก้านทองแดงออกซิเจนต่ำเป็นของโครงสร้างจุลภาคที่ทำงานร้อนและโครงสร้างจุลภาคแบบหล่อดั้งเดิมได้ถูกทำลาย มันได้ปรากฏขึ้นแล้วในรูปแบบของการตกผลึกซ้ำที่ก้าน 8 มม. ในขณะที่ก้านทองแดงที่ปราศจากออกซิเจนเป็นของโครงสร้างจุลภาคที่มีเมล็ดหยาบ นี่คือเหตุผลโดยธรรมชาติว่าทำไมอุณหภูมิการตกผลึกซ้ำของทองแดงที่ปราศจากออกซิเจนจะสูงขึ้นและต้องใช้อุณหภูมิการหลอมที่สูงขึ้น นี่เป็นเพราะการตกผลึกซ้ำเกิดขึ้นใกล้กับขอบเขตของเมล็ดและก้านทองแดงที่ปราศจากออกซิเจนมีเมล็ดหยาบที่มีขนาดเกรนสูงถึงหลายมิลลิเมตรส่งผลให้ขอบเขตของเมล็ดน้อยลง แม้จะมีการเปลี่ยนรูปแบบการวาดภาพขอบเขตของเมล็ดก็ค่อนข้างน้อยกว่าเมื่อเทียบกับแท่งทองแดงที่ปราศจากออกซิเจนซึ่งต้องใช้พลังงานจากการหลอมที่สูงขึ้น ข้อกำหนดสำหรับการหลอมทองแดงที่ปราศจากออกซิเจนที่ประสบความสำเร็จคือการหลอมครั้งแรกของลวดที่ดึงมาจากก้าน แต่ยังไม่ได้หล่อควรมีพลังการหลอม 10-15% สูงกว่าทองแดงออกซิเจนต่ำภายใต้เงื่อนไขเดียวกัน หลังจากการวาดเพิ่มเติมควรมีอัตรากำไรขั้นต้นที่เพียงพอสำหรับการหลอมพลังงานในระยะต่อมาและกระบวนการหลอมที่แตกต่างกันควรดำเนินการเพื่อแยกแยะความแตกต่างระหว่างทองแดงออกซิเจนต่ำและทองแดงปลอดออกซิเจนเพื่อให้แน่ใจว่าความยืดหยุ่นของลวดในกระบวนการและผลิตภัณฑ์สำเร็จรูป
3, ความแตกต่างในการรวม, ความผันผวนของปริมาณออกซิเจน, ออกไซด์พื้นผิวและข้อบกพร่องที่เป็นไปได้ร้อน
ประสิทธิภาพการดึงออกของแท่งทองแดงที่ปราศจากออกซิเจนนั้นเหนือกว่าแท่งทองแดงออกซิเจนต่ำในเส้นผ่านศูนย์กลางลวดทั้งหมด นอกเหนือจากเหตุผลเชิงโครงสร้างดังกล่าวแล้วแท่งทองแดงที่ปราศจากออกซิเจนมีการรวมน้อยลงปริมาณออกซิเจนที่เสถียรและไม่มีข้อบกพร่องที่อาจเกิดขึ้นในระหว่างการกลิ้งร้อน ความหนาของออกไซด์บนพื้นผิวแท่งสามารถเข้าถึงได้น้อยกว่าหรือเท่ากับ 15A หากกระบวนการไม่เสถียรและการตรวจสอบออกซิเจนไม่เข้มงวดในระหว่างการหล่ออย่างต่อเนื่องและการผลิตกลิ้งปริมาณออกซิเจนที่ไม่เสถียรจะส่งผลโดยตรงต่อประสิทธิภาพของก้าน หากพื้นผิวออกไซด์ของก้านสามารถชดเชยได้ในการทำความสะอาดอย่างต่อเนื่องของกระบวนการที่ตามมา แต่สิ่งที่ลำบากมากขึ้นก็คือมีออกไซด์จำนวนมากในพื้นที่ "ใต้ผิวหนัง" ซึ่งมีผลกระทบโดยตรงต่อการแตกของลวด ดังนั้นเมื่อวาดสายไฟขนาดเล็กและสายไฟดีพิเศษเพื่อลดการแตกหักบางครั้งแท่งทองแดงจะต้องอยู่ภายใต้ทางเลือกสุดท้าย - การปอกเปลือกหรือแม้แต่การปอกเปลือกรอง เหตุผลนี้คือการลบออกไซด์ใต้ผิวหนัง
4 มีความแตกต่างในความเหนียวระหว่างแท่งทองแดงออกซิเจนต่ำและแท่งทองแดงที่ปราศจากออกซิเจน
ทั้งสองสามารถดึงขึ้นไปที่ {{0}}. 015mm แต่ในทองแดงฟรีเกรดอุณหภูมิต่ำในสายตัวนำยิ่งยวดอุณหภูมิต่ำระยะห่างระหว่างเส้นใยเพียง 0.001 มม. เพียง 0.001 มม.
5 มีความแตกต่างในประสิทธิภาพทางเศรษฐกิจจากวัตถุดิบที่ใช้ในการทำให้แท่งไปยังสายการผลิต
การผลิตแท่งทองแดงที่ปราศจากออกซิเจนต้องใช้วัตถุดิบคุณภาพสูง โดยทั่วไปเมื่อวาดสายทองแดงที่มีเส้นผ่านศูนย์กลางมากกว่า 1 มม. ข้อดีของแท่งทองแดงออกซิเจนต่ำจะชัดเจนยิ่งขึ้นในขณะที่แท่งทองแดงที่ปราศจากออกซิเจนจะได้เปรียบมากขึ้นเมื่อวาดสายทองแดงที่มีเส้นผ่านศูนย์กลางน้อยกว่า 0. 5 มม.
6 กระบวนการผลิตแท่งทองแดงออกซิเจนต่ำนั้นแตกต่างจากแท่งทองแดงที่ปราศจากออกซิเจน
กระบวนการผลิตแท่งทองแดงออกซิเจนต่ำไม่สามารถถ่ายโอนไปยังกระบวนการผลิตของแท่งทองแดงที่ปราศจากออกซิเจนอย่างน้อยกระบวนการหลอมของทั้งสองนั้นแตกต่างกัน เนื่องจากความยืดหยุ่นของลวดได้รับอิทธิพลอย่างลึกซึ้งจากองค์ประกอบของวัสดุการทำก้านการทำลวดและกระบวนการหลอมจึงไม่สามารถพูดได้ว่าทองแดงออกซิเจนต่ำหรือทองแดงปราศจากออกซิเจนนั้นนุ่มและแข็งกว่า
ความรู้เบื้องต้นเกี่ยวกับแกนทองแดงออกซิเจนต่ำและก้านทองแดงปราศจากออกซิเจน
1. ก้านทองแดงออกซิเจนต่ำ
ก้านทองแดงออกซิเจนต่ำคืออะไร? กระบวนการผลิตของก้านทองแดงออกซิเจนต่ำคืออะไร? การแนะนำแท่งทองแดงออกซิเจนต่ำคืออะไร? ประการแรกลองมาดูคำจำกัดความของแท่งทองแดงออกซิเจนต่ำ: แท่งทองแดงที่มีปริมาณออกซิเจนระหว่าง 200 (175) และ 400 (450) ppm ผลิตผ่านการหล่ออย่างต่อเนื่องและวิธีการหมุนโดยใช้ทองแดงเป็นวัตถุดิบ
ความรู้เบื้องต้นเกี่ยวกับแกนทองแดงออกซิเจนต่ำ - กระบวนการไหลของก้านทองแดงออกซิเจนต่ำ:
แท่งทองแดงออกซิเจนต่ำผลิตขึ้นโดยใช้เทคโนโลยีการหล่อและการกลิ้งอย่างต่อเนื่อง การไหลของกระบวนการมีดังนี้: ทองแดงอิเล็กโทรไลต์→เตาเผาแนวตั้ง→เตาฉนวน→เครื่องหล่อ→เครื่องกลิ้งอย่างต่อเนื่อง→การทำความสะอาด→เครื่องปิดแท่ง→ผลิตภัณฑ์สำเร็จรูป (ф 8 มม.) ทองแดงอิเล็กโทรไลติกถูกป้อนอย่างต่อเนื่อง ingot สี่เหลี่ยมคางหมูตัดขวางขนาดใหญ่ถูกหล่อโดยเครื่องหล่อและเข้าสู่โรงสีกลิ้งเพื่อการกลิ้งร้อนส่งผลให้ Billet คันทองแดง 8 มม.
▍ประมวลผลข้อบกพร่อง
(1) เตาเผา: A. เนื่องจากปริมาตรขนาดเล็กทองแดงอิเล็กโทรไลต์จะถูกละลายในขณะที่ถูกเพิ่มเข้ามาและไม่มีเงื่อนไขสำหรับน้ำทองแดงที่หลอมเหลวจะลดลงอย่างสมบูรณ์ B. กระบวนการหลอมเหลวทั้งหมดและกระบวนการผลิตทองแดงไม่สามารถแยกออกจากกันได้ ผลกระทบที่สำคัญเช่นซัลเฟอร์และไฮโดรเจน
(2) เครื่องหล่อ: ในระหว่างกระบวนการของล้อตกผลึกของเครื่องหล่อเปลี่ยนของเหลวทองแดงให้เป็นของแข็งการแยกออกซิเจนไม่สามารถดำเนินการได้ดังนั้นการดูดซับออกซิเจนจำนวนมากจึงดำเนินการในระหว่างกระบวนการหล่อ
(3) การควบคุมอุณหภูมิ: A. อุณหภูมิของเหลวทองแดงเนื่องจากปริมาณการหมุนขนาดใหญ่และปัจจัยต่าง ๆ อุณหภูมินี้ไม่ง่ายต่อการควบคุม B. จำเป็นต้องมีการควบคุมอุณหภูมิของแท่งที่เข้าสู่โรงสีกลิ้งที่ 850 องศา ยิ่งความเบี่ยงเบนระหว่างชิ้นส่วนบนและส่วนล่างมากเท่าใดก็ยิ่งส่งผลกระทบต่อคุณภาพของแกนทองแดงมากขึ้นและอุณหภูมินี้ยากต่อการควบคุม C. จำเป็นต้องมีการควบคุมอุณหภูมิของแท่งทองแดงในโรงสีกลิ้งที่ 600 องศาและยิ่งเบี่ยงเบนระหว่างชิ้นส่วนบนและส่วนล่างมากขึ้นก็ยิ่งส่งผลกระทบต่อคุณภาพของแกนทองแดงมากขึ้น เนื่องจากข้อ จำกัด ของกระบวนการก่อนหน้านี้จึงเป็นเรื่องยากที่จะควบคุมอุณหภูมินี้ D. มีหลายลิงก์ในกระบวนการทั้งหมดและปัญหาเล็กน้อยในลิงค์เดียวอาจส่งผลกระทบต่อการควบคุมอุณหภูมิ
(4) อื่น ๆ : A. เนื่องจากข้อบกพร่องที่กล่าวถึงข้างต้นคุณภาพของแกนทองแดงอาจไม่เสถียร ดังนั้นมาตรฐานกำหนดว่าก่อนออกจากโรงงานแท่งทองแดงออกซิเจนต่ำที่ผลิตโดยการหล่ออย่างต่อเนื่องและการกลิ้งจะต้องผ่านการทดสอบแรงบิด แต่โรงงานผลิตบางแห่งไม่ได้ทำเลยหรือไม่ผลิตเป็นชุดตามกฎระเบียบ (แต่ละชุดไม่ควรเกิน 60 ตัน) หรือย้อนกลับชุดที่ไม่มีคุณสมบัติและยังคงออกจากโรงงาน B. ปริมาณออกซิเจนสูงจะส่งผลกระทบต่อกระบวนการวาดลวดและลวดทองแดงจะยากขึ้นเมื่อดึงออกมาซึ่งต้องมีการหลอมเพิ่มเติมตรงกลาง ปริมาณออกซิเจนสูงสามารถส่งผลกระทบต่อการนำไฟฟ้า C. ในการแก้ปัญหาข้อบกพร่องของกระบวนการจำเป็นต้องปรับปรุงประสิทธิภาพของหน่วยให้มากที่สุดเท่าที่จะเป็นไปได้ดังนั้นราคาต่อหน่วยจึงมีราคาแพง ตัวอย่างเช่นการผลิตประจำปี 24000 ถึง 40000 ตันโดย บริษัท อเมริกันภาคใต้มีราคาอยู่ที่ 6.9 ล้านดอลลาร์สหรัฐในขณะที่ บริษัท Krupp เยอรมันมีราคาแพงกว่า และสิ่งอำนวยความสะดวกสนับสนุนของผู้ใช้เองก็มีค่าใช้จ่ายหลายแสนดอลลาร์หรือหลายล้านดอลลาร์
ข้อได้เปรียบของกระบวนการ: (1) เอาต์พุตสูงโดยทั่วไปหน่วยขนาดเล็กสามารถสร้าง 10-14 ตันต่อชั่วโมง (2) การขนถ่ายของก้านทองแดงใช้รูปแบบดอกพลัมซึ่งสะดวกสำหรับเครื่องวาดลวดเพื่อปล่อยสายไฟ (3) น้ำหนักของลวดมีขนาดใหญ่มักจะสูงถึง 4 ตันต่อจาน
ความรู้เบื้องต้นเกี่ยวกับก้านทองแดงออกซิเจนต่ำ - วิธีการผลิตแท่งทองแดงวิธี:
1. วิธีการปั้นการเคลือบแบบจุ่ม: สามารถผลิตแท่งทองแดงที่มีความยาวออกซิเจนยาวได้ยาวด้วยค่าการนำไฟฟ้าของ 101-102% IACS, ปริมาณออกซิเจนต่ำกว่า 20ppm และน้ำหนักของคอยล์แท่งทองแดง 3. 5-10 ตัน
การปั้นการเคลือบแบบจุ่มใช้ความสามารถในการดูดซับความร้อนของแกนทองแดงเย็น แกนแกนทองแดงบริสุทธิ์ที่ค่อนข้างบางและเย็น (หรือที่เรียกว่าก้านเมล็ด) จะถูกส่งผ่านถังน้ำทองแดงที่สามารถรักษาระดับของเหลวที่แน่นอน น้ำทองแดงจะถูกหลอมรวมกับทองแดงบนพื้นผิวของแกนเมล็ดที่เคลื่อนไหวและค่อยๆแข็งตัวและรวมเข้ากับก้านทองแดงหล่อหยาบ จากนั้นมันจะถูกทำให้เย็นลงร้อนรีดระบายความร้อนและแผลเป็นวงกลม กระบวนการทั้งหมดถูกปิดล้อมและป้องกันโดยก๊าซเฉื่อย
2. วิธีการรีดเย็นขึ้นไป: สามารถสร้างแท่งทองแดงที่มีความยาวออกซิเจนยาวได้ยาวด้วยค่าการนำไฟฟ้าของ 101-101. 6% IACS, ปริมาณออกซิเจนต่ำกว่า 10ppm และน้ำหนักของคอยล์ทองแดง 2 ตัน
มันใช้ปลอกทองแดงแบบท่อ (เช่นกราไฟท์ผลึก) ที่มีปลายด้านล่างแช่อยู่ในพื้นผิวของเหลวทองแดงที่หลอมเหลวและปลายด้านบนเชื่อมต่อกับปั๊มสุญญากาศ ในตอนแรกอากาศภายในผลึกจะถูกสกัดและภายใต้การกระทำของสูญญากาศความดันลบจะถูกสร้างขึ้นภายในหลอด ของเหลวทองแดงจะถูกดึงดูดอย่างช้าๆและเพิ่มความแข็งแกร่งให้เป็นแท่งจางที่อยู่ใกล้กับลิฟต์อย่างรวดเร็ว จากนั้นมันจะถูกรีดเย็นหรือเย็นลงไปในก้าน แกนทองแดงที่ผลิตโดยวิธีการขึ้นมีปริมาณออกซิเจนน้อยกว่า 10ppm และพื้นผิวที่สว่าง
3. วิธีการหล่อและการกลิ้งอย่างต่อเนื่อง: สามารถผลิตแท่งทองแดงออกซิเจนที่มีความยาวยาวได้ยาวด้วยค่าการนำไฟฟ้าของ 101-102% IACS ปริมาณออกซิเจนของ 200-300 ppm และขดลวดทองแดงที่มีน้ำหนักสูงสุด 5 ตัน
4. วิธีการกลิ้งแบบวนซ้ำ: สร้างแท่งทองแดงสีดำออกซิไดซ์ความยาวสั้น ๆ ที่มีค่าการนำไฟฟ้าของ 99. 5-100. 5% IACS, ปริมาณออกซิเจนของ 200-500 ppm และน้ำหนักคอยล์ทองแดงเพียง 86-136 กิโลกรัม (เนื่องจากข้อ จำกัด น้ำหนักของแท่งทองแดงรูปเรือ)
ความรู้เบื้องต้นเกี่ยวกับก้านทองแดงออกซิเจนต่ำ - เกรดและลักษณะของแกนทองแดงออกซิเจนต่ำ:
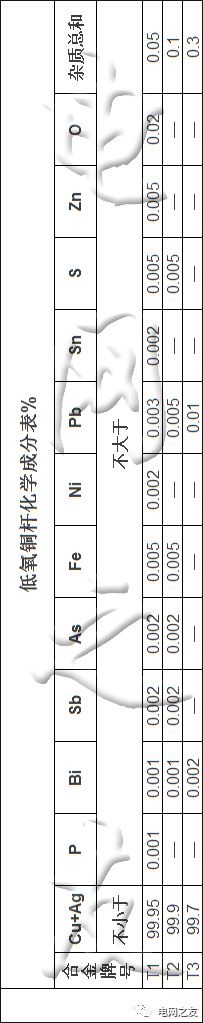
แท่งทองแดงออกซิเจนต่ำสามเกรด, T1, T2 และ T3 แท่งทองแดงออกซิเจนต่ำล้วนมีการรีดร้อนดังนั้นพวกเขาจึงเรียกว่าแท่งอ่อนด้วยรหัส R
(1) T1: ผลิตแท่งทองแดงออกซิเจนต่ำโดยใช้ทองแดงอิเล็กโทรไลต์ที่มีความบริสุทธิ์สูงเป็นวัตถุดิบ (มีปริมาณทองแดงมากกว่า 99.9975%)
(2) T2: การใช้ทองแดง 1 # อิเล็กโทรไลต์เป็นวัตถุดิบ (มีปริมาณทองแดงมากกว่า 99.95%) เพื่อผลิตแท่งทองแดงออกซิเจนต่ำ
(3) T3: ใช้ทองแดง 2 # อิเล็กโทรไลต์เป็นวัตถุดิบ (มีปริมาณทองแดงมากกว่า 99.90%) เพื่อผลิตแท่งทองแดงออกซิเจนต่ำ เนื่องจากความขาดแคลนของทองแดงอิเล็กโทรไลต์ที่มีความบริสุทธิ์สูงและทองแดง 2 # อิเล็กโทรไลต์ในตลาดโดยทั่วไปจะใช้ทองแดง 1 # อิเล็กโทรไลต์เป็นวัตถุดิบดังนั้นเกรดทองแดงออกซิเจนต่ำทั่วไปคือ T2R
ความรู้เบื้องต้นเกี่ยวกับแกนทองแดงออกซิเจนต่ำ - ตารางองค์ประกอบทางเคมีของแกนทองแดงออกซิเจนต่ำ:
2. ก้านทองแดงปลอดออกซิเจน
เนื่องจากกระบวนการผลิตที่แตกต่างกันของแท่งทองแดงปริมาณออกซิเจนและลักษณะที่ปรากฏของแท่งทองแดงที่ผลิตแตกต่างกัน ก้านทองแดงที่ผลิตโดย Shangyin มีปริมาณออกซิเจนต่ำกว่า 20ppm เมื่อกระบวนการเหมาะสมซึ่งเรียกว่าแกนทองแดงปลอดออกซิเจน แถบทองแดงที่ผลิตโดยการหล่อและการกลิ้งอย่างต่อเนื่องนั้นจะถูกรีดร้อนภายใต้สภาวะป้องกันโดยมีปริมาณออกซิเจนตั้งแต่ 200-500 ppm แต่บางครั้งก็สูงถึง 700ppm ขึ้นไป โดยทั่วไปแล้วทองแดงที่ผลิตโดยวิธีนี้มีลักษณะที่สดใสหรือที่รู้จักกันทั่วไปว่าเป็นแถบสว่าง
ก้านทองแดงที่ปราศจากออกซิเจนเป็นทองแดงบริสุทธิ์ที่ไม่มีออกซิเจนหรือ deoxidizer ที่เหลือ แต่ในความเป็นจริงมันยังคงมีปริมาณออกซิเจนและสิ่งสกปรกบางอย่าง ตามกฎระเบียบมาตรฐานเนื้อหาออกซิเจนไม่ควรเกิน {{0}} 02%ปริมาณสิ่งเจือปนทั้งหมดไม่ควรเกิน 0.05%และความบริสุทธิ์ของทองแดงควรมากกว่า 99.95%
โดยทั่วไปจะใช้ทองแดงอิเล็กโทรไลต์สำหรับการผลิตและความต้านทานต่ำกว่าแท่งทองแดงออกซิเจนต่ำ ดังนั้นในการผลิตผลิตภัณฑ์ที่มีข้อกำหนดการต่อต้านอย่างเข้มงวดแท่งทองแดงที่ปราศจากออกซิเจนจะประหยัดกว่า การผลิตแท่งทองแดงที่ปราศจากออกซิเจนต้องใช้วัตถุดิบคุณภาพสูง ก้านทองแดงที่ปราศจากออกซิเจนนั้นเหนือกว่าในการวาดสายทองแดงที่มีเส้นผ่านศูนย์กลางน้อยกว่า 0. 5mm ก้านทองแดงปลอดออกซิเจน 6 มม. ใช้สำหรับผลิตลวดแบนทองแดง ก้านทองแดงปลอดออกซิเจน 3 มม. ใช้สำหรับการวาดลวดการผลิตแกนทองแดงลวดและลวดเคลือบฟัน ส่วนใหญ่ใช้สำหรับสายไฟสายเคเบิลและมอเตอร์
ตามปริมาณออกซิเจนและปริมาณที่ไม่บริสุทธิ์แท่งทองแดงที่ปราศจากออกซิเจนจะถูกแบ่งออกเป็นแท่งทองแดง TU1 และ TU2 ความบริสุทธิ์ของแกนทองแดงที่ปราศจากออกซิเจน Tu1 ถึง 99.99%และปริมาณออกซิเจนไม่มากกว่า 0 0 01%; ความบริสุทธิ์ของทองแดงที่ปราศจากออกซิเจน Tu2 ถึง 99.95%และปริมาณออกซิเจนไม่เกิน 0.002%


